




Her İhtiyaç İçin EinScan Rigil Nasıl Seçilir?
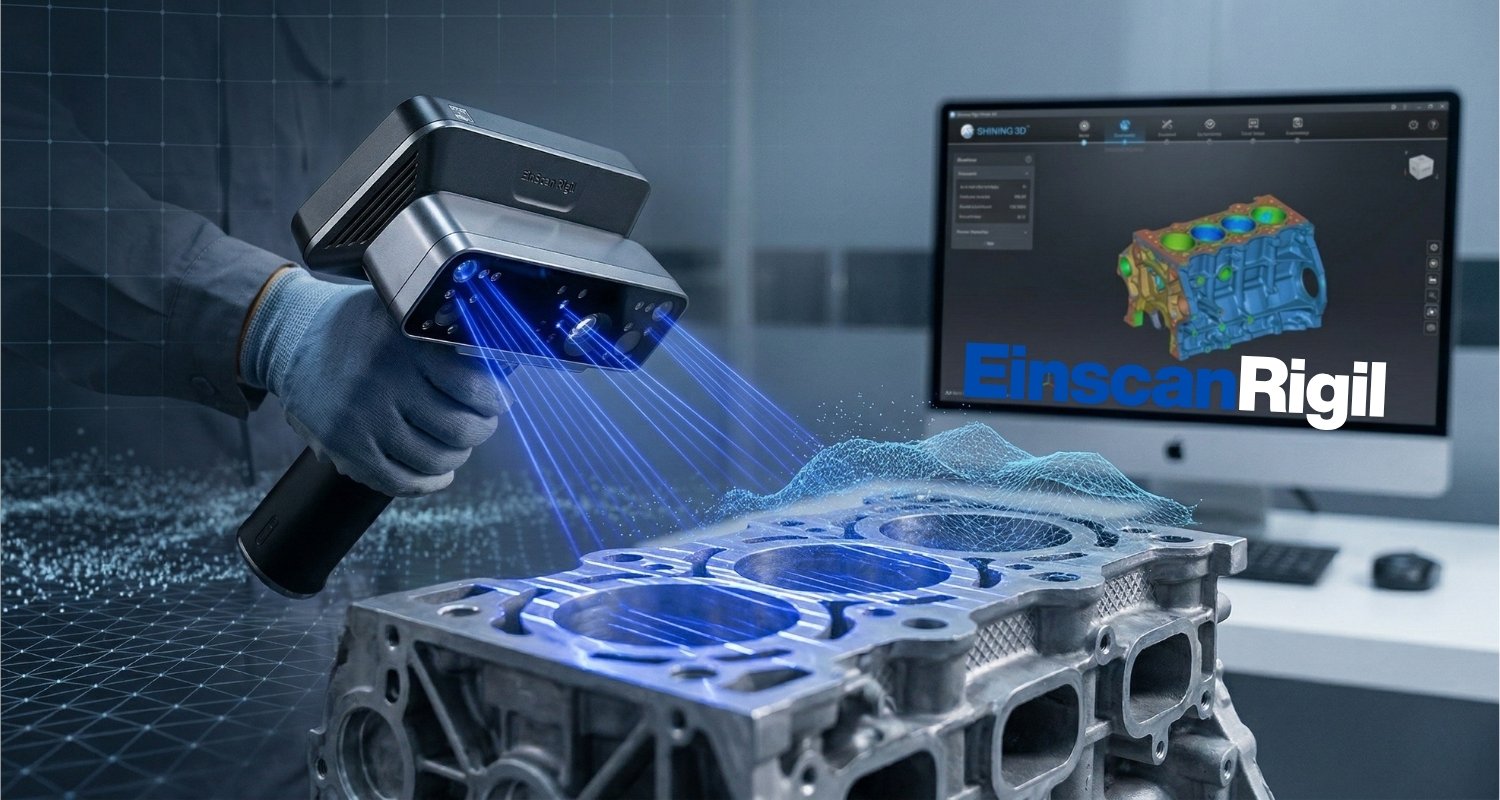
Üretim hattından gelen aşınmış bir yedek parçanın yeniden modellenmesi ile seri üretim parçalarının CAD verisine göre denetlenmesi, aynı tarama yaklaşımını gerektirmez. Bu nedenle "her ihtiyaç için einscan rigil" araması, tek bir cihaz özelliğinden çok doğru tarama senaryosunun kurulması olarak ele alınmalıdır. Karar; parçanın geometrisi, yüzeyi, toleransı, çalışma ortamı ve tarama verisinin sonraki kullanım amacı üzerinden verilmelidir.
Bir 3D tarayıcıdan alınan nokta bulutu veya mesh, ancak doğru iş akışına bağlandığında mühendislik çıktısına dönüşür. Reverse engineering için temiz, eksiksiz ve CAD yazılımına aktarılabilir veri öncelikliyken; kalite kontrolde ölçüm güvenilirliği, raporlama ve nominal CAD ile hizalama daha belirleyicidir. Tasarım doğrulama, dijital arşivleme veya eğitim uygulamalarında ise hız, kullanım kolaylığı ve taşınabilirlik öne çıkabilir.
Her ihtiyaç için EinScan Rigil değerlendirme çerçevesi
EinScan Rigil sınıfında bir sistemi değerlendirirken yalnızca katalogdaki doğruluk değerine bakmak yeterli değildir. Teknik değerler, gerçek parçanın yüzeyi ve operasyonun hedefiyle birlikte okunmalıdır. Aynı cihaz, mat ve orta ölçekli bir mekanik parçada verimli sonuç verirken; parlak döküm yüzeyli, derin kanallı veya çok büyük bir kalıpta farklı hazırlık, aksesuar ve yazılım adımları gerektirebilir.
Doğruluk ile çözünürlüğü birbirinden ayırın
Doğruluk, tarama sonucunun gerçek geometriye ne kadar yaklaştığını ifade eder. Çözünürlük ise küçük yüzey detaylarının ne yoğunlukta yakalanabildiğiyle ilgilidir. Bu iki değeri aynı kabul etmek, satın alma sürecindeki en yaygın hatalardan biridir.
Örneğin ince kabartılar, küçük radyüsler veya ürün üzerindeki işlevsel detaylar yüksek nokta yoğunluğundan yararlanabilir. Ancak fikstür kontrolü, kalıp insert doğrulaması veya hassas işlenmiş referans yüzeylerin değerlendirilmesinde asıl konu ölçüm zincirinin güvenilirliğidir. Tarayıcı performansı; kalibrasyon durumu, operatör tekniği, hizalama yöntemi, ortam koşulları ve analiz yazılımıyla birlikte değerlendirilmelidir.
Parça boyutu tarama stratejisini belirler
Küçük bir aparat ile araç gövdesi veya büyük bir makine muhafazası arasında yalnızca tarama süresi farkı yoktur. Görüş alanı, veri birleştirme yöntemi, referanslama ve operatör hareketi de değişir. Büyük parçalarda daha geniş kapsama alanı hızlı başlangıç sağlayabilir; kritik bölgelerde ise ayrıntılı ek taramalar gerekebilir.
Uzun veya geniş geometrilerde birikimli hizalama hatasını kontrol altında tutmak gerekir. Geometrik referansların yeterli olmadığı yüzeylerde marker kullanımı, fotogrametrik ölçekleme veya optik takip sistemleri doğru yaklaşım olabilir. Marker-free tarama, uygulamayı hızlandırabilse de her parçanın geometrisi marker olmadan kararlı hizalama için uygun değildir. Özellikle simetrik, düz veya tekrarlı desenli yüzeylerde referans stratejisi baştan planlanmalıdır.
Yüzey koşulları cihaz kadar önemlidir
Siyah plastik, parlak metal, krom kaplama, şeffaf malzeme ve derin cepli geometri; optik taramanın farklı zorluklarıdır. Bu parçalar için cihazın ışık teknolojisi önem taşır, ancak yüzey hazırlığını tamamen ortadan kaldırmaz. Tarama spreyi, hedef işaretleyiciler, doğru açıdan veri alma ve kontrollü aydınlatma çoğu zaman ölçüm kalitesini doğrudan etkiler.
Parçanın üretim ortamından yağlı, kirli veya yüksek yansıtıcılı biçimde gelmesi de operasyon planına dahil edilmelidir. Yüzeyi temizlemek, gerektiğinde geçici matlaştırma uygulamak ve taranmayacak bölgeleri maskelemek; veri işleme süresini azaltabilir. Buradaki denge kritiktir: Hızlı saha taraması hedefleniyorsa hazırlık süresi düşük tutulmalıdır[cite: 4]. Metrologik karar verilecekse yüzey hazırlığı ve referanslama prosedürü daha kontrollü ilerlemelidir.
Delikler, kenarlar ve derin bölgeler
Tarama verisinin en zorlandığı bölgeler çoğu zaman fonksiyonel açıdan en kritik alanlardır. Dar kanallar, keskin kenarlar, derin delikler ve kapalı hacimler, görüş hattı sınırlamaları nedeniyle ek açı veya farklı bir tarama yaklaşımı isteyebilir. Tek seferde yüksek yoğunlukta veri toplamak yerine, kritik bölgeleri planlı biçimde yeniden taramak daha güvenilir sonuç verir. Bu aşamada kabul kriterini baştan tanımlamak gerekir. Her deliğin iç yüzeyinin tam mesh olarak oluşması her proje için gerekli olmayabilir. Delik çapı, ekseni veya konumu ölçülecekse prob tabanlı ölçüm, hibrit kontrol yaklaşımı ya da uygun yazılımla geometrik çıkarım daha verimli olabilir.
Tarama verisini CAD ve kalite kontrol sürecine bağlayın
Bir tarayıcı yatırımı, veri sonraki yazılımlarda kullanılabiliyorsa değer üretir. Reverse engineering iş akışında tarama verisi önce temizlenir, hizalanır ve gereksiz bölgelerden arındırılır. Ardından kesitler, primitif geometriler ve serbest form yüzeyler üzerinden yeniden modellenen CAD dosyası oluşturulur. Bu modelin üretim veya tasarım revizyonunda kullanılabilmesi için toleranslı, düzenlenebilir ve parametrik yapıda olması hedeflenmelidir.
Kalite kontrol tarafında süreç farklı ilerler. Tarama verisi nominal CAD ile uygun datum stratejisine göre hizalanır; ardından renkli sapma haritası, kesit analizi ve ölçüsel kontroller yapılır. Raporda sadece maksimum sapmayı görmek yeterli değildir. Sapmanın nerede yoğunlaştığı, tolerans dışı bölgenin fonksiyonel etkisi ve ölçüm tekrar edilebilirliği de değerlendirilmelidir.
Bu nedenle yazılım seçimi, donanım seçiminin devamıdır. Mesh düzenleme, CAD'e dönüştürme, ölçüm planı oluşturma ve raporlama ihtiyaçları farklı uygulamalarla karşılanabilir. Geomagic Design X, Geomagic Control X, PolyWorks Inspector veya SHINING3D Inspect gibi çözümler, iş akışının amacına göre değerlendirilmelidir. Cihaz ile yazılım arasında veri formatı, lisans kapsamı ve operatör yetkinliği açısından boşluk oluşmamalıdır.
Satın alma öncesi gerçek parça testi yapın
Teknik föyler bir başlangıç noktasıdır; ancak en doğru değerlendirme, kendi parçanız üzerinde yapılan uygulama testidir. Test için yalnızca kolay taranan bir numune seçmeyin. Operasyonda en çok zaman kaybettiren parlak yüzeyi, dar alanı, siyah malzemeyi veya tolerans kritik bileşeni de sürece dahil edin.
Test sonucunda şu dört çıktıyı birlikte inceleyin:
- Tarama süresi ve hazırlık süresi
- Eksik veri oluşan bölgeler ve yeniden tarama ihtiyacı
- CAD veya kalite kontrol yazılımındaki veri kullanılabilirliği
- Tekrarlı taramalarda elde edilen sonuçların tutarlılığı
Bu değerlendirme, fiyat karşılaştırmasını daha anlamlı hale getirir. Daha yüksek teknik kapasite her zaman daha doğru yatırım değildir; düşük adetli, büyük toleranslı veya eğitim odaklı işler için gereğinden fazla karmaşık bir sistemin işletme maliyeti artabilir. Buna karşılık hassas kontrol, kalıp doğrulama veya yüksek değerli parça reverse engineering projelerinde başlangıçta doğru sınıfa yatırım yapmak, yeniden işleme ve ölçüm belirsizliği maliyetini azaltır.
Operatör eğitimi ve hizmet sürekliliği
3D tarama, cihazı açıp veri almakla biten bir işlem değildir. Kalibrasyon kontrolü, parça yerleştirme, tarama mesafesi, veri hizalama, mesh temizliği ve raporlama adımları sonuç üzerinde doğrudan etkilidir. Bu nedenle ilk kurulum eğitimi, uygulamaya özel çalışma talimatları ve gerektiğinde danışmanlık desteği yatırımın kullanılabilirliğini artırır.
3D CAD CAM Technology gibi uygulama odaklı bir çözüm ortağıyla çalışmanın değeri burada ortaya çıkar: hedef, yalnızca uygun tarayıcıyı belirlemek değil; tarama, yazılım, aksesuar ve eğitim bileşenlerini aynı üretim ihtiyacına göre kurmaktır. Marker, tripod, referanslama yöntemi veya kalite kontrol yazılımı sonradan düşünülen ayrıntılar değil, ölçüm zincirinin parçalarıdır.
Doğru seçim için en iyi başlangıç, en zor parçanızı masaya koymak ve bu parçadan hangi mühendislik kararını üretmek istediğinizi netleştirmektir. Bu cevap net olduğunda, tarayıcı konfigürasyonu da CAD ve kalite kontrol iş akışı da daha güvenli biçimde şekillenir.