




EinScan Pro HD Tersine Mühendislikte Ne Sağlar?
Üretimi durmuş bir redüktör kapağının, aşınmış bir kalıp insertinin veya elde sadece fiziksel örneği bulunan bir tasarım parçasının yeniden üretilmesi, kumpasla birkaç ölçü almakla çözülmez. EinScan Pro HD tersine mühendislik iş akışında fiziksel parçanın yüzey geometrisini dijital veriye dönüştürerek CAD modelleme, teknik değerlendirme ve üretim hazırlığı için daha güçlü bir başlangıç noktası oluşturur. Ancak sonuç, yalnızca tarayıcının çözünürlüğüne değil; parça hazırlığına, tarama stratejisine ve verinin hangi yazılımla işleneceğine de bağlıdır.
Tersine mühendislikte asıl ihtiyaç nedir?
Tersine mühendislik, mevcut bir fiziksel nesneden üretilebilir ve düzenlenebilir mühendislik verisi elde etme disiplinidir. Amaç çoğu zaman taranmış mesh dosyasını saklamak değildir. Asıl hedef; kritik ölçüleri tanımlanmış, tolerans mantığı kurulmuş, parametrik olarak düzenlenebilir bir CAD modeline veya doğrulanabilir bir kalite kontrol verisine ulaşmaktır.
Bu ayrım özellikle kalıpçılık, yedek parça üretimi, fikstür tasarımı ve bakım operasyonlarında belirleyicidir. Örneğin hasarlı bir döküm parçanın taraması, mevcut formu gösterir; fakat tasarım niyetini tek başına açıklamaz. Simetri eksenleri, fonksiyonel delik merkezleri, referans yüzeyleri ve montaj ilişkileri mühendislik değerlendirmesiyle yeniden kurulmalıdır.
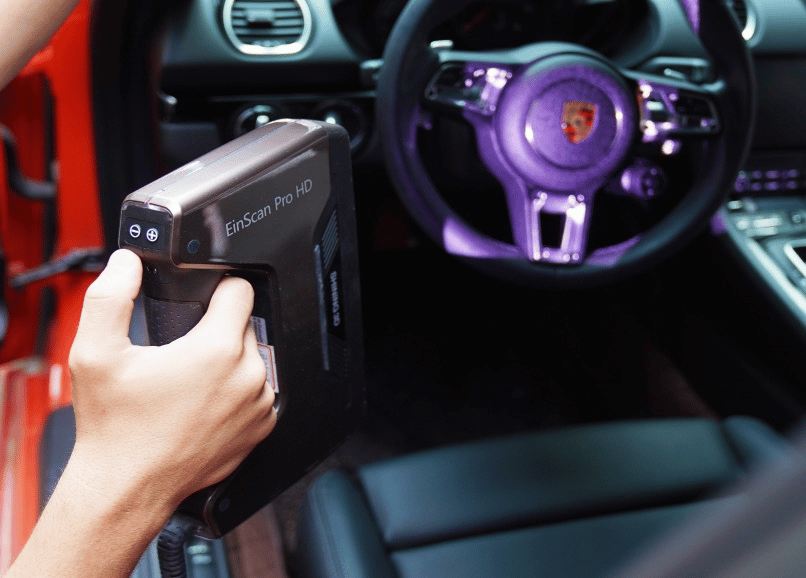
EinScan Pro HD, bu sürecin veri toplama aşamasında farklı boyutlardaki parçalar için esnek bir optik tarama yaklaşımı sunar. Taşınabilir yapısı sayesinde atölyede, kalite laboratuvarında veya sahada çalışmaya uygundur. Yine de bir tarayıcıyı CAD yazılımının yerine koymak doğru beklenti değildir. Tarama, doğru geometriyi yakalamaya yardım eder; üretim mantığına sahip modeli ise doğru yöntem ve yazılım üretir.
EinScan Pro HD tersine mühendislik akışı
Başarılı bir proje, tarama düğmesine basmadan önce başlar. Önce parçanın neden sayısallaştırıldığı netleştirilmelidir: Aynı parçayı yeniden mi üretmek gerekiyor, nominal CAD model mi oluşturulacak, deformasyon mu incelenecek, yoksa yalnızca dijital arşiv mi hazırlanacak? Bu karar, gereken detay seviyesini, tarama modunu ve veri işleme süresini doğrudan etkiler.
1. Parçayı ve referansları hazırlamak
Parlak, koyu renkli, saydam veya derin cepli yüzeyler optik taramada daha fazla planlama gerektirir. Yüzeyin ışığı yansıtma biçimi veri kalitesini etkileyebileceği için gerektiğinde tarama spreyi kullanılabilir. Hareketli elemanlar sabitlenmeli, yağ ve kir temizlenmeli, işlevsel yüzeyler ise başlangıçtan itibaren işaretlenmelidir.
Parçada yeterli doğal geometrik detay varsa marker-free tarama pratik bir seçenek olabilir. Geometrisi tekrarlayan, geniş ve az detaylı ya da çok yüzeyli parçalarda marker kullanımı hizalama güvenilirliğini artırabilir. Marker, her projede zorunlu bir sarf malzemesi değildir; fakat uygun koşullarda tarama oturumlarının daha kararlı ilerlemesine katkı sağlar.
Bu aşamada datum yaklaşımı da belirlenmelidir. Bir mil parçasında merkez ekseni, bir sac şekillendirme parçasında bağlama yüzeyi, bir kalıp elemanında ise eşleşen referans delikleri kritik olabilir. Tarama verisini sonradan bu referanslara göre kurmak mümkündür; ancak referansları en başta düşünmek, yeniden işleme ihtiyacını azaltır.
2. Görüntü alanını parçaya göre seçmek
EinScan Pro HD'nin farklı tarama modları ve aksesuar seçenekleri, küçük detaydan daha geniş hacimli parçalara kadar değişen işlere uyum sağlar. Buradaki doğru seçim, en yüksek detay ayarını her parçada kullanmak değildir. Küçük bir plastik klips üzerindeki ince kaburgalar ile büyük bir gövde parçası aynı veri yoğunluğunu gerektirmez.
Çok yoğun mesh, dosya boyutunu ve sonraki CAD işlemlerini gereksiz biçimde büyütebilir. Düşük yoğunluk ise radyüs, kenar geçişi ve serbest form bölgelerinde tasarım bilgisini kaybettirebilir. En verimli yaklaşım, fonksiyonel alanlarda gerekli ayrıntıyı toplamak; kritik olmayan bölgelerde ise yönetilebilir bir veri hacmiyle ilerlemektir.
Döner tabla kullanımı, küçük ve orta ölçekli parçaların kontrollü taranmasında tekrarlanabilirlik sağlayabilir. Buna karşılık ağır, büyük veya sahada sökülmesi zor parçalar için el tipi tarama daha uygundur. Parçanın erişilebilirliği, yüzey karakteri ve hedef doğruluk seviyesi bu tercihi belirler.
3. Ham veriyi mühendislik verisine dönüştürmek
Tarama sonrasında elde edilen nokta bulutu veya mesh, çoğu projede doğrudan üretime gönderilmez. Önce gereksiz bölgeler temizlenir, farklı tarama pozları hizalanır, delikler veya boşluklar değerlendirilir ve mesh mümkün olduğunca tutarlı hale getirilir. Otomatik delik kapatma, her zaman doğru tercih değildir. İşlevsel bir kanalın veya montaj deliğinin yazılım tarafından kapatılması, modelin anlamını bozabilir.
Bu nedenle veri temizleme, görsel düzeltmeden fazlasıdır. Mühendislik açısından hangi yüzeyin gerçek, hangi boşluğun tarama gölgesi ve hangi deformasyonun parça üzerindeki gerçek durum olduğu ayırt edilmelidir. Deneyimli operatörün katkısı tam burada görünür hale gelir.
EXScan ailesiyle hazırlanan tarama verisi, kullanım amacına göre farklı yazılımlara aktarılabilir. Parametrik model oluşturma ihtiyacında Geomagic Design X benzeri tersine mühendislik çözümleri; ölçüm ve raporlama ihtiyacında ise Geomagic Control X, PolyWorks Inspector veya uygun denetim yazılımları devreye alınabilir. Donanım ile yazılımın birlikte planlanması, iş akışında veri kopukluğu oluşmasını önler.
4. CAD modelini tasarım niyetiyle kurmak
Mesh üzerinden otomatik yüzey oluşturmak, özellikle serbest form objelerde hızlı bir başlangıç sağlayabilir. Fakat mekanik parçaların önemli bölümünde daha doğru yaklaşım, tarama verisini referans kabul ederek parametrik unsurları yeniden modellemektir. Düzlemler, silindirler, konikler, delikler, radyüsler ve ekstrüzyonlar ölçülebilir tasarım elemanlarına dönüştürülür.
Örneğin bir pompa gövdesinin dış yüzeyi taramaya yakın biçimde modellenebilir; buna karşılık flanş delik düzeni, yatak yuvası ve conta kanalı nominal ölçülerle kurulmalıdır. Çünkü üretimde kritik olan, mesh üzerindeki rastlantısal aşınmayı kopyalamak değil, parçanın çalışma fonksiyonunu geri kazandırmaktır.
Bu noktada toleranslar da yeniden ele alınmalıdır. Eski bir parçadaki sapma, tasarım toleransı olmayabilir. Kullanım aşınması, ısıl etkiler, döküm çekmesi veya daha önce uygulanmış onarımlar geometrinin mevcut halini değiştirmiş olabilir. Tersine mühendislik, k opyalama işi değil; ölçüm, yorum ve doğrulama işidir.
Hangi uygulamalarda anlamlı sonuç verir?
EinScan Pro HD ile yürütülen tersine mühendislik çalışmaları, özellikle üretilebilir CAD verisinin eksik olduğu senaryolarda değer yaratır. Kalıp ve aparat üreticileri, mevcut parçaya uyumlu yeni fikstürler tasarlayabilir. Bakım ekipleri, tedariki kesilmiş ekipman parçalarını dijitalleştirerek yedek parça geliştirme süresini kısaltabilir. Ürün geliştirme ekipleri ise kil model, prototip veya rakip ürün üzerindeki ergonomik ve biçimsel verileri tasarım ortamına taşıyabilir.
Kalite kontrol tarafında kullanım farklıdır. Burada amaç çoğu kez yeniden modelleme değil, taranan parçayı nominal CAD ile karşılaştırmak ve sapma haritası oluşturmaktır. EinScan Pro HD bu tür ön değerlendirme, form analizi ve süreç iyileştirme çalışmaları için faydalı olabilir. Ancak çok dar toleranslı, izlenebilirliği yüksek metrologik doğrulama taleplerinde cihaz seçimi ayrıca değerlendirilmelidir. Gerekli doğruluk, parça boyutu, tolerans standardı ve raporlama şartı yükseldikçe metrology-grade sistemler daha uygun hale gelebilir.
Yatırım kararında yalnızca cihaz fiyatına bakmayın
Bir tarama sisteminin toplam değeri, cihazın ilk maliyetinden ibaret değildir. Operatör eğitimi, marker ve yüzey hazırlama malzemeleri, bilgisayar kapasitesi, yazılım lisansı, CAD entegrasyonu ve raporlama gereksinimleri projenin gerçek maliyetini belirler. Buna karşılık manuel ölçüm saatlerinin azalması, yeniden üretim riskinin düşmesi ve fiziksel parçaların dijital arşive alınması yatırımın geri dönüşünü hızlandırabilir.
Seçim yapılırken parça örnekleriyle deneme gerçekleştirmek en sağlıklı yöntemdir. Aynı tarayıcı, mat plastik bir muhafazada çok verimli çalışırken parlak işlenmiş metal bir yüzeyde farklı hazırlık gerektirebilir. Benzer biçimde, yalnızca tarama dosyası istenen bir işletmenin ihtiyacı ile düzenlenebilir CAD ve denetim raporu talep eden bir ekibin ihtiyacı aynı değildir.
3D CAD CAM Technology, 1993'ten gelen üretim sektörü deneyimiyle tarayıcı, yazılım, eğitim ve uygulama desteğini aynı süreçte değerlendiren işletmelere danışmanlık sunar. En doğru başlangıç, bir katalogdaki en yüksek teknik değeri seçmek değil; gerçek parçanızı, hedef toleransınızı ve teslim edilmesi gereken çıktıyı birlikte tanımlamaktır. Böylece fiziksel parçadan alınan her veri, yalnızca dijital bir kopyaya değil, üretimde kullanılabilir bir mühendislik kararına dönüşür.