




AutoScan Inspec hassasiyet değeri nedir?
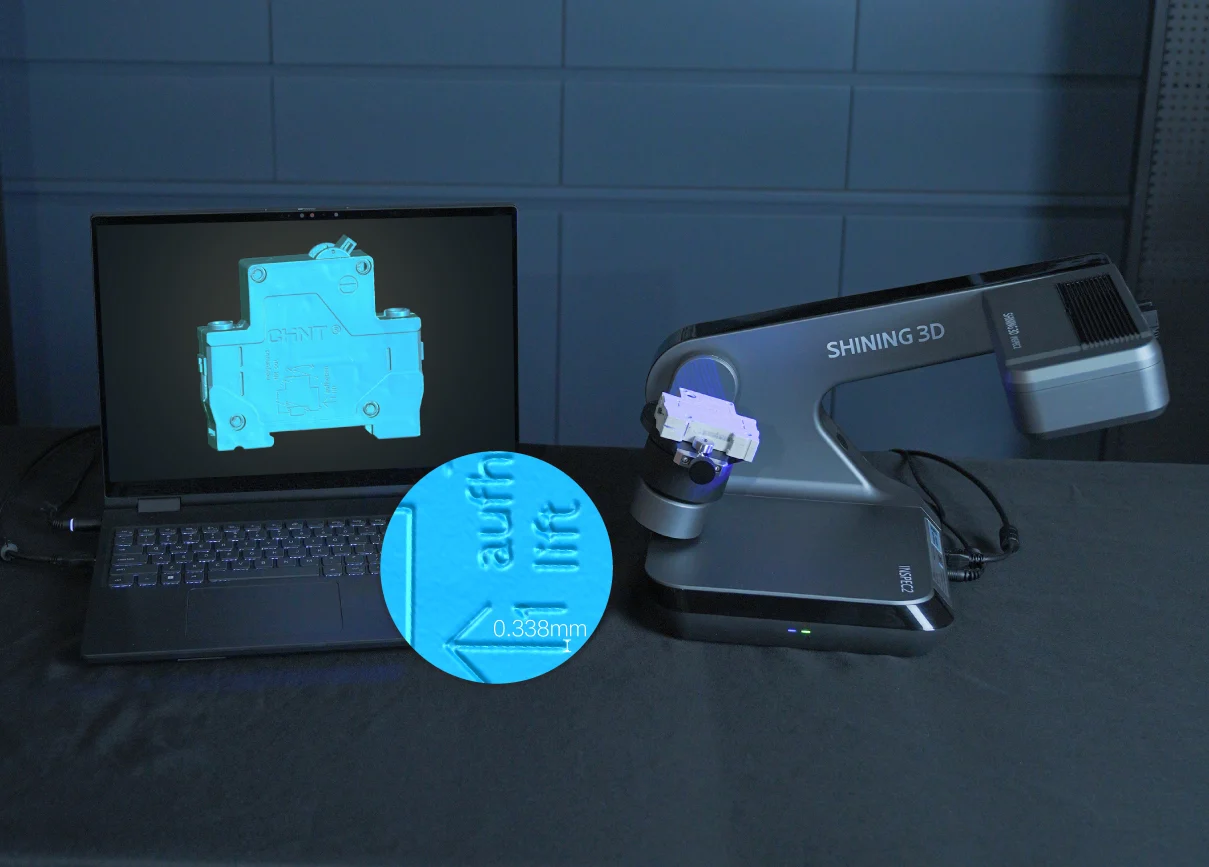
Bir parçanın nominal CAD modeline göre 0,03 mm sapıp sapmadığını karar kriteri olarak kullanıyorsanız, tarama sisteminin teknik föyündeki değer doğrudan üretim kararını etkiler. Bu nedenle " AutoScan Inspec hassasiyet değeri nedir” sorusu, yalnızca bir ürün özelliği değil; kabul-red sürecinin, ölçüm planının ve kalite raporunun güvenilirliğiyle ilgili bir sorudur.
AutoScan Inspec için belirtilen ölçüm doğruluğu 0,01 mm’ye kadar seviyesindedir. Ancak bu değeri doğru yorumlamak gerekir: 0,01 mm, her parçada, her yüzeyde ve her çalışma koşulunda otomatik olarak elde edilen mutlak sonuç anlamına gelmez. Parçanın geometrisi, yüzey yapısı, fikstürleme, kalibrasyon durumu ve tarama stratejisi, gerçek ölçüm belirsizliğini doğrudan etkiler.
AutoScan Inspec hassasiyet değeri neyi ifade eder?
AutoScan Inspec, otomatik optik 3D ölçüm ve inceleme uygulamaları için geliştirilmiş bir sistemdir. Teknik dokümanda yer alan 0,01 mm’ye kadar doğruluk değeri, sistemin uygun koşullarda referans geometrilere ne kadar yakın sonuç üretebildiğini ifade eder. Başka bir deyişle, sistemin oluşturduğu 3D veri ile bilinen referans değer arasındaki farkın hedeflenen seviyesidir.
Bu değer, parça üzerindeki her noktanın kesin olarak 0,01 mm toleransla ölçüldüğü şeklinde okunmamalıdır. Optik metrologide doğruluk, kontrollü bir kurulumda yapılan testin sonucudur. Üretim ortamındaki gerçek sonuç ise taranan parçanın malzemesi, şekli ve operatörün uyguladığı iş akışıyla birlikte değerlendirilir.
Örneğin küçük, mat yüzeyli, rijit ve doğru şekilde konumlandırılmış bir işlenmiş metal parçada bu seviyeye yaklaşmak daha mümkündür. Parlak, koyu renkli, şeffaf, derin cepli veya çok ince cidarlı bir parçada ise optik veri kalitesi düşebilir. Böyle bir durumda ölçüm planı, yüzey hazırlığı ve doğrulama adımları belirleyici olur.
Hassasiyet, doğruluk ve çözünürlük aynı kavram değildir
Saha uygulamalarında bu üç kavram sıkça birbirinin yerine kullanılır. Oysa satın alma ve proses doğrulama aşamasında aralarındaki fark net olmalıdır.
Doğruluk, ölçülen değerin gerçek ya da referans değere yakınlığıdır. AutoScan Inspec için konuşulan 0,01 mm’ye kadar değer, esas olarak bu başlık altında değerlendirilir. Hassasiyet ise sistemin aynı ölçümü tekrar ettiğinde benzer sonuç verme kabiliyetini anlatır. Tekrarlanabilirlik yüksek değilse, ilk ölçüm doğru görünse bile süreç boyunca güvenilir karar üretmek zorlaşır.
Çözünürlük ise taranan veride yakalanabilen en küçük detay veya nokta aralığı ile ilgilidir. Yüksek çözünürlüklü bir ağ modeli, tek başına yüksek ölçüm doğruluğu garantisi vermez. Çok yoğun üçgen ağlara sahip bir STL dosyası görsel olarak etkileyici olabilir; fakat kalibrasyon, hizalama veya yüzey kaynaklı hata varsa ölçüm sonucu yine tolerans dışı yorumlanabilir.
Bu ayrım özellikle kalıp, hassas işleme, bağlantı elemanları, küçük döküm parçalar ve elektronik muhafaza bileşenlerinde kritik hale gelir. Kalite ekibinin ihtiyacı yalnızca detaylı bir tarama değil, izlenebilir ve tekrarlanabilir ölçüm verisidir.
0,01 mm doğruluk hangi toleranslar için uygundur?
Burada temel yaklaşım, cihaz doğruluğunu doğrudan parça toleransına eşitlememektir. Eğer bir ölçüm sisteminin doğruluğu 0,01 mm ise, 0,01 mm toplam toleransa sahip kritik bir özelliği güvenle kabul veya reddetmek çoğu senaryoda doğru metrologi yaklaşımı değildir. Ölçüm sistemi, kontrol edilen toleransa göre yeterli ayırt etme gücü sağlamalıdır.
Uygulamada tolerans ne kadar daralırsa, sistemden beklenen belirsizlik de o kadar düşer. Bu nedenle GD&T içeren teknik resimlerde pozisyon, düzlemsellik, profil, silindiriklik veya delik çapı gibi kritik özellikler tek tek ele alınmalıdır. Tüm parçayı renkli sapma haritasıyla karşılaştırmak hızlı bir genel değerlendirme sağlar; ancak fonksiyonel karar için kritik ölçülerin ayrıca raporlanması gerekir.
Örneğin nominalden ±0,10 mm sapmaya izin verilen bir yüzey profilinde 0,01 mm sınıfındaki optik ölçüm sistemi güçlü bir kontrol altyapısı oluşturabilir. Buna karşılık birkaç mikron mertebesindeki toleranslarda, uygulamaya bağlı olarak CMM, özel mastar, daha kontrollü sıcaklık koşulları veya farklı sensör teknolojileri gerekebilir. En doğru sistem seçimi, yalnızca katalog doğruluk değerine değil, parça toleransına ve ölçüm belirsizliği hedefinize dayanır.
Parça boyutu ve görüş alanı sonucu değiştirir
Optik sistemlerde görüş alanı büyüdükçe veri toplama hızlanır, ancak en küçük detay üzerindeki kontrol kabiliyeti farklılaşabilir. Küçük bir parçanın çok ince geometrilerini incelerken dar alanlı ve yüksek detaylı ölçüm yaklaşımı gerekebilir. Daha büyük parçalarda ise farklı açılardan alınan taramaların hizalanması, toplam hatanın önemli bir bileşeni haline gelir.
AutoScan Inspec’in otomatik çalışma yapısı bu noktada avantaj sağlar. Döner tabla ve kontrollü tarama senaryosu, operatöre bağlı konumlandırma farklılıklarını azaltmaya yardımcı olur. Yine de parçanın tablaya nasıl yerleştirildiği, referans alınan bölgeler ve tarama açılarının kör alan bırakıp bırakmadığı doğrulanmalıdır.
Gerçek ölçüm sonucunu etkileyen koşullar
0,01 mm sınıfındaki bir doğruluk değerinden fayda almak için proses disiplini gerekir. Sistemi kurup taramayı başlatmak, metrologi açısından yeterli değildir. Özellikle seri üretim denetiminde aşağıdaki başlıklar standart iş talimatına bağlanmalıdır:
- Kalibrasyonun üretici prosedürüne uygun ve düzenli yapılması
- Parçanın temiz, stabil ve titreşimden uzak biçimde fikstürlenmesi
- Parlak, şeffaf veya siyah yüzeylerde gerekli optik yüzey hazırlığının uygulanması
- Ortam sıcaklığındaki değişimlerin, parça malzemesinin genleşme davranışının ve sistemin ısınma süresinin dikkate alınması
- CAD hizalama yönteminin parça fonksiyonuna uygun seçilmesi
- Kritik ölçülerin uygun kesit, datum ve ölçüm stratejisiyle raporlanması
Özellikle hizalama yöntemi sonuçları ciddi biçimde değiştirebilir. En iyi uyum hizalaması, genel form sapmasını görmek için pratik olabilir. Ancak montaj yüzeyleri veya işlevsel datumlar söz konusu olduğunda, datum tabanlı hizalama daha anlamlı bir mühendislik sonucu verir. Aksi halde yazılımın modeli matematiksel olarak iyi oturtması, parçanın montajdaki gerçek konumunu maskeleyebilir.
Kalite kontrolde nasıl kullanılmalıdır?
AutoScan Inspec’in değerini yalnızca tarama hızıyla açıklamak eksik kalır. Asıl kazanım, tarama, CAD karşılaştırma ve raporlama adımlarının tekrarlanabilir bir iş akışına dönüşmesidir. İlk numune kontrolünde, tedarikçi parça doğrulamasında, kalıp revizyonunda ve seri üretimden alınan periyodik numunelerde aynı referans yapısının korunması gerekir.
İdeal uygulamada önce kritik özellikler belirlenir, sonra parça için ölçüm fikstürü hazırlanır. Tarama projesinde CAD veri seti, hizalama yöntemi, tolerans aralıkları ve rapor şablonu tanımlanır. Böylece farklı vardiyalarda veya farklı operatörlerle yapılan kontroller daha karşılaştırılabilir hale gelir. Ölçüm verisi yalnızca kırmızı-mavi renk haritası değil, aksiyon alınabilir bir üretim kanıtına dönüşür.
SHINING3D Inspect gibi inceleme yazılımlarıyla çalışırken raporda hangi özelliğin hangi datum sistemine göre değerlendirildiği açıkça gösterilmelidir. Kalite departmanı için bu şeffaflık, üretim ve tedarikçi ekipleriyle aynı veriyi tartışabilmenin temelidir.
Satın alma öncesinde hangi sorular sorulmalı?
Bir sistemin 0,01 mm’ye kadar doğruluk iddiası tek başına karar vermek için yeterli değildir. Öncelikle kontrol edilecek en küçük ve en büyük parça boyutu, yüzey tipi, günlük parça adedi ve en dar fonksiyonel tolerans belirlenmelidir. Ardından sistemin bu parçalarda nasıl fikstürleneceği, yüzey spreyi veya işaretleyici gerekip gerekmediği ve raporların mevcut kalite yazılımına nasıl aktarılacağı incelenmelidir.
Ayrıca demo sırasında yalnızca ideal bir numunenin taranmasını istemek yerine, kendi üretim parçanızı test ettirmek daha doğru sonuç verir. Parçanın CAD modeliyle karşılaştırılması, kritik deliklerin ve referans yüzeylerin raporlanması, çevrim süresinin ölçülmesi ve sonuçların mevcut kontrol yöntemiyle kıyaslanması gerekir. Bu yaklaşım, katalog verisi ile gerçek proses performansı arasındaki farkı görünür kılar.
0,01 mm’ye kadar doğruluk, uygun parça ve doğru prosesle AutoScan Inspec’i hassas optik kalite kontrol için güçlü bir seçenek haline getirir. En sağlıklı yatırım kararı ise bu değeri tek başına değil, toleranslarınız, ölçüm belirsizliği hedefiniz ve günlük kontrol akışınızla birlikte değerlendirdiğinizde ortaya çıkar.